时间:2026-11-02 访问量:244
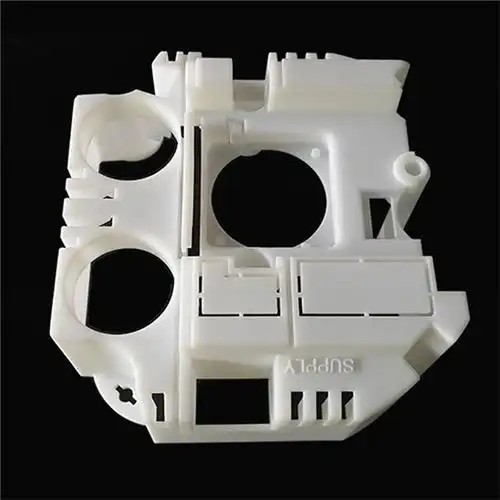
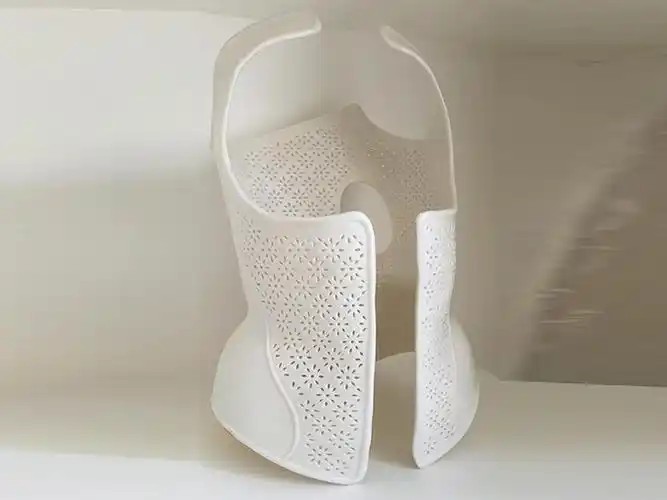
在工业设计、产品研发与小批量制造领域,3D打印手板模型已经成为验证外观与结构的重要手段。然而,从打印设备中取出的模型往往带有支撑残留、层纹、毛刺或表面粗糙等问题,直接影响后续的喷漆、电镀、丝印或装配验证。打磨作为后处理链条中的关键一环,既决定表面质量,也影响尺寸精度与交付周期。以下从材料特性、工具选择、操作流程、优势与局限、以及决策建议几个方面展开说明,帮助您建立一套可复用的打磨作业思路。
手板模型常见的3D打印材料包括光敏树脂(SLA/DLP/LCD)、PLA、ABS、PETG、尼龙(PA12/PA6)以及部分高性能工程塑料。不同材料的硬度、脆性、热敏感性和层间结合力差异明显,打磨方式不能一概而论。
- 光敏树脂:表面细腻、层厚小,但脆性较高,打磨时容易崩边或产生微裂纹。建议以湿磨为主,砂纸目数跨度不宜过大,避免局部过热。
- PLA:硬度适中、熔点较低,干磨时摩擦热容易导致表面软化发白,需控制转速与压力。
- ABS:韧性较好,可用砂纸打磨,也可配合丙酮蒸汽抛光,但丙酮操作需注意通风与安全。
- 尼龙:韧性高、表面能低,打磨时容易起毛,建议先低温修整再逐步细磨,必要时结合喷砂或介质抛光。
- 复合材料或含纤维材料:打磨会产生粉尘,需佩戴防护装备,并注意纤维外露对表面质量的影响。
打磨前的第一步不是拿起砂纸,而是确认材料种类、打印层厚、支撑位置以及模型是否包含薄壁、细柱、卡扣等敏感结构。
打磨手板模型讲究“阶梯式递减”,即从较低目数逐步过渡到较高目数,避免跳号造成划痕难以消除。常用配置如下:
- 粗磨阶段:180目—320目砂纸、打磨棒或海绵砂,用于去除支撑残根、明显层纹和毛刺。
- 中磨阶段:400目—800目砂纸,用于平整表面、消除粗磨痕迹。
- 细磨阶段:1000目—2000目砂纸或研磨膏,用于提升表面细腻度,为喷漆或电镀做准备。
- 辅助工具:电动打磨机(如微型电磨)、旋转工具、抛光轮、海绵打磨块、什锦锉、手术刀、气吹与无尘布。
- 防护用品:防尘口罩、护目镜、手套,尤其是处理树脂与尼龙粉尘时不可省略。
需要提醒的是,电动工具效率高,但对手板模型的薄壁与细节部位风险也更高。建议在平面与大面积区域使用电动工具,在细节、棱边和装配面附近以手工打磨为主。
一套可复用的流程通常包括以下步骤:
1. 支撑去除:使用斜口钳、手术刀或专用剪钳沿支撑根部剪除,避免直接掰断造成模型表面撕裂。对树脂模型,建议佩戴手套操作。
2. 残根修整:用什锦锉或刀片修平支撑残根,注意不要伤及相邻曲面。
3. 粗磨找平:用180—320目砂纸沿模型曲面方向打磨,重点处理层纹明显区域与支撑接触面。保持力度均匀,避免局部凹陷。
4. 中磨过渡:换400—800目砂纸,消除粗磨划痕。对曲面可使用海绵砂或砂纸包裹软质垫块,保持曲率过渡自然。
5. 细磨与抛光:用1000—2000目砂纸或研磨膏进行细磨,必要时配合抛光轮。若后续需要喷漆,细磨后应清洁表面并做底漆处理。
6. 清洁与检查:用气吹、无尘布或超声波清洗去除粉尘,检查是否有漏磨、划伤、尺寸超差或薄壁损伤。
7. 后处理衔接:根据需求进入喷底漆、补土、喷面漆、电镀或丝印环节。打磨质量直接影响涂层附着力和最终外观。
打磨不仅是“让表面变滑”,它对整套手板验证流程有多方面价值:
- 提升外观验证的真实感:消除层纹与支撑痕迹后,模型更接近最终产品质感,便于评审色彩、光泽与曲面连续性。
- 改善涂层附着力:适度打磨可增加表面粗糙度与清洁度,减少喷漆缩孔、流挂与掉漆风险。
- 修正打印偏差:对装配面、卡扣位和定位结构进行微量修整,可提高装配验证的通过率。
- 延长模型使用寿命:去除毛刺与微裂纹源,降低后续使用中的开裂与掉粉风险。
- 支持小批量复制:打磨后的手板可作为硅胶复模或翻模的母模,表面质量直接影响复制件效果。
在肯定打磨价值的同时,也需要明确其边界:
- 尺寸精度存在风险:手工打磨难以完全均匀,薄壁、棱边和配合面容易过磨,导致尺寸超差。对精度要求高的装配位,应预留打磨余量或采用工装辅助。
- 效率与一致性受限:复杂曲面、细密纹理和深腔结构打磨耗时较长,人工一致性依赖操作者经验,批量手板需建立标准作业规范。
- 材料敏感性限制工艺选择:树脂脆性、PLA热敏感、尼龙起毛等问题要求针对性调整,不能套用同一套参数。
- 粉尘与安全风险:树脂与尼龙打磨粉尘需妥善收集,电动工具使用不当可能造成局部烧焦或模型损伤。
- 无法修复所有缺陷:严重层错位、内部孔隙、打印失败导致的缺料,打磨只能改善表面,不能替代重新打印。
对于多数手板模型项目,建议按以下逻辑决策:
- 先评估后动手:确认材料、精度要求、后续工艺(喷漆/电镀/装配)和敏感结构,再确定打磨范围与目数梯度。
- 细节手工、平面电动:棱边、薄壁、装配面以手工控制为主;大面积平面和简单曲面可使用电动工具提效。
- 湿磨优先于干磨:树脂与PLA建议湿磨降尘降温;ABS与尼龙可干磨但需控制转速与防护。
- 预留打磨余量:对配合尺寸和装配位,打印时预留0.05—0.15mm余量,避免打磨后尺寸不足。
- 建立检查节点:粗磨后、细磨后和清洁后分别检查尺寸、表面与结构完整性,发现问题及时调整。
- 与后处理工艺联动:若后续喷漆,打磨后应做清洁与底漆;若后续电镀,表面细腻度要求更高,需增加细磨与抛光环节。
总体而言,3D打印手板模型的打磨是一项“可控但需谨慎”的后处理工序。合理利用其提升表面质量与装配适配性的优势,同时正视尺寸精度、效率与材料敏感性方面的局限,才能在实际项目中做出更稳妥的工艺选择。
上一篇:东莞数控手板模型成品厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。