时间:2026-11-01 访问量:216
在制造业研发迭代不断加速的今天,深圳作为全国硬件创业与工业设计的高地,聚集了大量CNC手板加工服务商。对于硬件工程师、产品经理或采购负责人来说,理解“厂家直销”这一模式在手板环节的真实价值与边界,是控制开发周期与成本的关键一步。下面从工艺本质、价格构成、交期逻辑、质量风险以及合作流程几个维度展开分析,帮助你在选择深圳CNC手板供应商时做出更理性的判断。
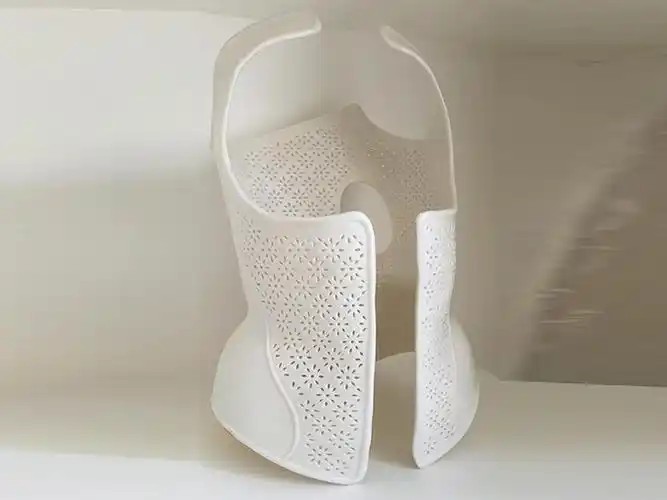
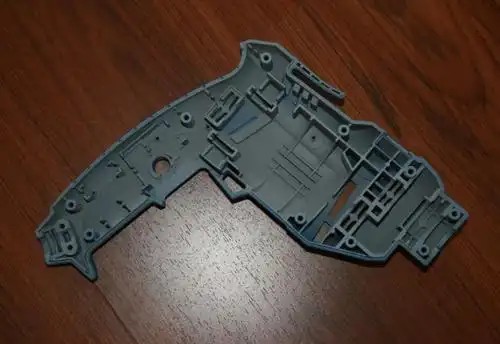
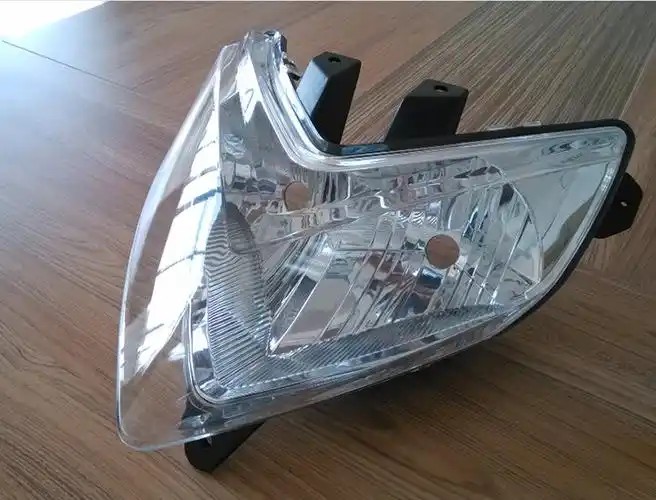
CNC手板即通过数控加工中心对整块工程塑料或金属坯料进行减材切削,得到接近最终产品形态与精度的功能样件。与3D打印相比,CNC手板的优势集中在三个方面:一是材料真实性强,可直接使用ABS、PC、PMMA、POM、铝合金、不锈钢等量产同款材料,便于做结构强度、耐温、表面处理等验证;二是表面质感好,经过打磨、喷油、丝印、阳极氧化等后处理,外观件能达到接近量产的水平,适合展会样机与客户评审;三是尺寸精度稳定,一般加工精度可控制在±0.05mm至±0.1mm,对装配干涉验证有实际意义。但也要客观看到,CNC手板是减材工艺,对于内部复杂流道、薄壁镂空、点阵结构等几何特征存在刀具可达性限制,这类结构往往需要拆件加工后再粘接,会引入接缝与强度损失。CNC手板更适合结构相对规则、以装配验证和外观评审为核心诉求的项目。
所谓厂家直销,指客户直接对接拥有自有加工设备与编程团队的手板厂,而非经过贸易商或中间平台转单。其价格优势来自两个层面:一是去掉了中间环节的加价,通常贸易商转单会加收15%至30%的服务费;二是沟通链路短,工程变更、工艺疑问可以直接与编程或操机人员确认,减少因信息失真导致的返工成本。不过,直销并不意味着绝对低价。手板报价的核心变量是工时,包括编程时间、装夹次数、加工时长与后处理人工。一个结构件如果拆件多、装夹面复杂、需要五轴或多次翻面加工,单价自然上升。小批量订单分摊的编程与调机成本较高,单件价格会明显高于批量生产。因此建议客户在询价时要求对方提供拆件方案与加工工序说明,而不是只比较总价,否则容易在材料替换或后处理简化上被隐性降标。
深圳手板厂普遍对外承诺3至5天交货,这一数字的背后是设备排产与夜班机制。具备自有加工中心的厂家,通常白班做批量件、夜班做急件,以此压缩交期。但客户需要留意两个限制条件:一是后处理环节往往才是瓶颈,喷油、电镀、阳极氧化等工序多依赖外协,遇到旺季外协排期紧张,整体交期会被拉长;二是复杂装配件的试装与修配需要额外时间,若图纸存在公差配合不明确的情况,反复沟通会消耗工期。在签订合同时应明确交期节点是“加工完成”还是“后处理完成并全检出货”,并要求关键节点提供进度反馈,避免口头承诺与实际排产脱节。
CNC手板的单件质量主要取决于机床精度、刀具状态与编程策略,但批量一致性则考验厂家的过程管理能力。常见风险包括:同一批次不同零件的表面粗糙度不一致,多因刀具磨损未及时更换;装配孔位偏差,多因装夹基准不统一或编程余量设置不当;后处理色差,多因喷油批次不同或打磨过度。客观来说,手板行业属于非标定制,完全杜绝偏差不现实,关键在于厂家是否具备首件检验、尺寸报告与出货前试装的能力。建议客户在合作前确认对方是否提供关键尺寸的检测记录,对于装配关系复杂的项目,可要求先做单件确认再批量加工。
综合以上分析,选择深圳CNC手板厂家直销的决策逻辑可以归纳为四步。第一步,明确项目诉求:若以结构装配验证为主,优先考察厂家的拆件方案能力与公差控制经验;若以外观评审为主,重点确认后处理工艺是自有还是外协,以及色板确认流程。第二步,验证产能与设备匹配度:询问对方是否有三轴、四轴或五轴设备,能否加工你所需的最大尺寸与材料,避免因设备限制导致拆件过多。第三步,小单试做:在大批量下单前,先做一个典型零件,检验其尺寸精度、表面质量与交期兑现情况,这是最直接的风险过滤方式。第四步,固化协作规范:在图纸之外补充公差要求、表面处理标准、包装方式与验收标准,形成书面确认,减少后续争议。总体而言,厂家直销适合对成本敏感、希望深度参与工艺沟通的研发团队;若项目几何复杂度极高或对交期容错率极低,则需评估是否引入具备更强工程支持能力的服务商作为补充。理性看待直销模式的效率红利与工艺边界,才能让手板环节真正服务于产品迭代,而不是成为研发进度的拖累。
上一篇:cnc钣金手板模型
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。