时间:2026-10-30 访问量:420
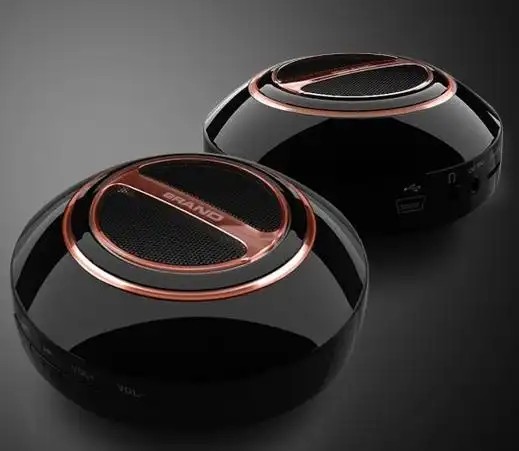
在制造业密集的珠三角地区,中山手板模型CNC加工是一种常见的快速成型手段。它通过计算机数控机床,按照三维图纸对整块材料(如ABS、PC、铝合金、不锈钢等)进行切削去除,最终得到与设计图纸尺寸一致的功能性样件或外观验证件。与3D打印的逐层堆积不同,CNC加工是“减材制造”,因此在材料致密性、表面光洁度和尺寸精度上具有天然优势。中山地区产业链配套成熟,从编程、装夹到后处理(打磨、喷油、丝印)都能在本地闭环完成,这也是许多硬件团队选择中山作为手板打样基地的重要原因。
1. 材料选择范围广,接近量产性能
CNC加工可直接使用工程塑料板材和金属型材。例如用ABS板加工出的外壳,其韧性、耐温性与注塑件接近;用铝合金加工的结构件可以直接做装配测试甚至小批量功能验证。相比之下,光敏树脂3D打印件在长期负载和耐候性上往往不足。
2. 尺寸精度高,重复性好
三轴、四轴甚至五轴CNC设备在中山手板厂中较为普及,常规加工精度可达±0.05mm以内,精密件可做到±0.02mm。对于有配合要求的零件(如卡扣、螺丝柱、齿轮啮合),CNC加工能保证多件之间的一致性,便于装配验证。
3. 表面处理效果接近最终产品
CNC件经过打磨、喷底漆、喷面漆、UV转印或电镀后,外观质感可以高度还原量产效果。中山本地有大量配套的表面处理供应商,手板厂通常能提供“加工+后处理”一站式服务,减少客户多头沟通的成本。
4. 可加工大尺寸和复杂结构
对于超过500mm的大件手板,3D打印容易变形且成本陡增,而CNC加工可以通过拼接或整体铣削实现。同时,深腔、薄壁、螺纹孔等特征在CNC上加工更为可靠。
5. 小批量复制的经济性
当需求数量在几件到几十件时,CNC加工的单价下降明显,且不需要开模具。对于试产阶段的硬件团队,这比开钢模或铝模更灵活。
1. 复杂内腔和深孔加工受限
受刀具长度和刚性限制,CNC加工难以处理深度超过刀具直径多倍的窄槽或内部流道。此类结构往往需要拆件设计,增加了装配环节和潜在误差。
2. 材料利用率低,成本高于3D打印(单件)
减材制造会产生较多废料,尤其是大件掏空加工时。对于结构复杂、材料去除率高的零件,单件CNC成本可能显著高于SLA或SLS打印。硬质金属(如不锈钢、钛合金)的加工耗时较长,费用相应上升。
3. 装夹与变形风险
薄壁件、细长杆件在切削力和装夹力作用下容易变形,需要经验丰富的编程和装夹方案。中山不同手板厂的技术水平参差不齐,选择不当可能导致尺寸超差或表面振纹。
4. 并非所有材料都适合
像橡胶、软质TPU等弹性体材料,CNC加工难以获得理想效果,通常需要改用真空复模或3D打印。极硬材料(如陶瓷、淬火钢)的加工成本也很高。
5. 表面纹理和微小特征还原度有限
对于0.1mm以下的细微纹理、锐利内角或复杂浮雕,CNC刀具无法完全还原,往往需要后续手工修整或结合其他工艺。
1. 明确自身需求优先级
如果验证重点是装配尺寸和结构强度,优先选择有三轴/四轴加工能力、具备检测报告(如二次元、三次元)的厂家;如果重点是外观展示,则需考察其打磨喷油团队的水平,最好能提供同类型材质的样件参考。
2. 评估厂家的工程介入能力
优秀的手板厂会在报价前对图纸进行可制造性分析,指出需要拆件、加厚或调整公差的位置。建议在询价时主动询问对方对刀路和装夹方案的初步思路,以此判断其技术底蕴。
3. 关注后处理与品控流程
询问是否自有喷油打磨车间、是否有出货前全检或抽检标准。中山地区不少小型作坊价格低但后处理外包,交期和品质波动较大,需结合自身项目节奏权衡。
4. 小批量试单验证
在签订大额订单前,建议先做1-2件试加工,重点检查关键尺寸、表面缺陷和装配干涉情况。试单过程中观察厂家的问题响应速度和修改意愿,这比单纯比价更能反映长期合作价值。
一个完整的加工流程通常包括:图纸评审与工艺分析 → 编程与刀路设计 → 材料准备与装夹方案确定 → CNC粗加工与精加工 → 去毛刺与打磨 → 表面处理(喷油/电镀/丝印等) → 尺寸检测与出货。对于有装配要求的产品,建议在加工前与厂家确认基准面和公差分配,并在首件完成后进行试装。若发现设计问题,及时修改图纸再进入下一轮加工,避免批量返工。
总体而言,中山手板模型CNC加工在精度、材料真实性和外观还原度上优势明显,适合结构验证、功能测试和小批量试产。但它并非万能,对于极复杂内腔、软质材料或超低成本单件需求,应结合3D打印或复模工艺综合决策。建议读者根据自身项目的阶段目标、预算和交期,选择工程能力匹配的供应商,先试后批,稳步推进。
上一篇:太仓cnc手板模型加工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。