时间:2026-10-29 访问量:481
在电动牙刷产品开发流程中,手板模型是验证设计、测试功能、支撑量产决策的关键环节。CNC加工凭借其材料适应性强、精度可控、表面处理灵活等特点,成为电动牙刷手板制作的主流工艺之一。以下从工艺优势、局限性、选择建议与流程总结四个维度展开说明,帮助读者形成清晰判断。
1. 材料选择范围广,贴近量产真实状态
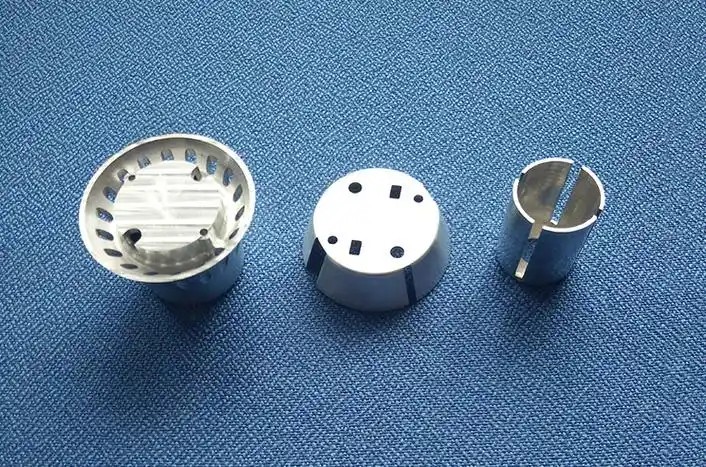
电动牙刷手板通常需要模拟最终产品的握持手感、重量分布和装配关系。CNC加工可直接使用与量产一致的工程塑料,如ABS、PC、PC/ABS合金、POM、尼龙加玻纤等,也可加工铝合金、不锈钢等金属材料用于内部结构件或高端外观件。相比3D打印常用的光敏树脂,CNC件在密度、韧性、耐化学性和表面质感上更接近注塑成品,便于开展跌落测试、防水密封测试和手感评估。
2. 尺寸精度高,装配验证可靠
电动牙刷内部涉及电机、电池、PCBA、密封圈、按键、充电线圈等多个精密部件的配合。CNC加工的公差通常可控制在±0.05mm以内,关键配合面甚至可达±0.02mm。对于需要反复拆装的结构验证、密封圈压缩量测试、按键行程确认等场景,CNC手板能够提供可靠的尺寸基准,减少因手板误差导致的误判。
3. 表面处理工艺成熟,外观评估直观
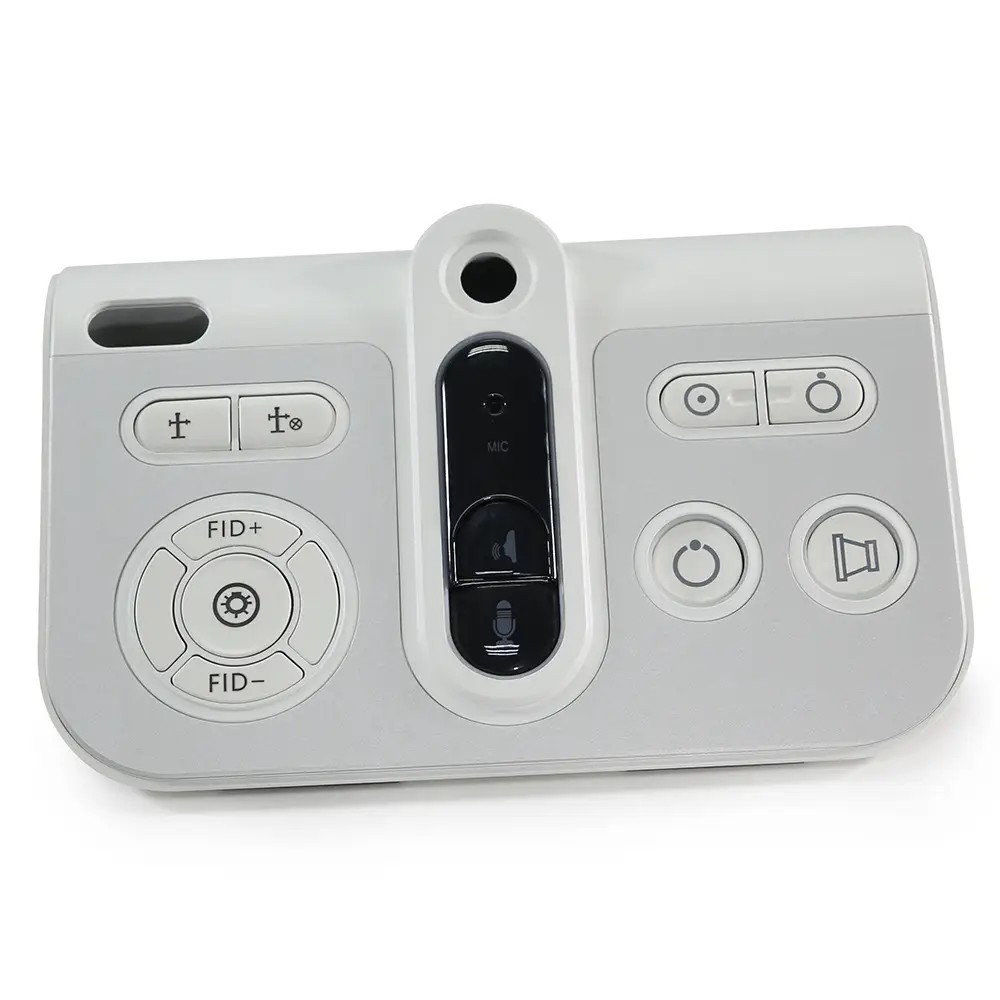
电动牙刷外观件对表面质感要求较高,常见处理包括打磨、喷砂、抛光、喷油、丝印、镭雕、电镀、阳极氧化等。CNC加工后的ABS或PC件可进行与注塑件相近的喷涂和印刷处理,金属件可做阳极氧化或电镀,能够较真实地呈现最终产品的颜色、光泽和触感,便于工业设计团队和客户进行外观签样。
4. 结构完整性强,支持功能测试
CNC加工可以从整块材料上直接铣削出复杂曲面和内部腔体,手板件的壁厚均匀性和结构连续性优于多数增材制造方式。对于电动牙刷的防水结构、卡扣配合、螺丝柱强度、按键回弹等功能的验证,CNC手板更具参考价值。同时,CNC件可进行螺纹攻牙、嵌装铜螺母等二次加工,方便模拟量产装配工艺。
5. 小批量灵活性好,迭代速度快
在产品开发早期,CNC加工无需开模,单件或小批量即可快速交付。设计变更时只需修改程序重新加工,适合电动牙刷外观和结构的多轮迭代。对于需要制作多套配色、多种配置的手板用于市场调研或展会展示,CNC加工也能在较短时间内完成批次交付。
1. 单件成本较高,批量经济性有限
CNC加工按工时和材料计费,单件成本通常高于3D打印,尤其是复杂曲面多、加工面多、需要多次装夹的零件。当手板数量超过一定规模时,单件成本下降幅度有限,此时注塑开模或真空复模可能更具经济性。因此CNC更适合结构验证阶段的小批量制作,而非大规模展示件生产。
2. 加工周期受复杂度影响明显
简单零件可能1至3天完成,但电动牙刷手柄这类具有复杂曲面、深腔、薄壁和多次装夹需求的零件,加上后处理和表面处理环节,整体周期可能延长至5至10个工作日。若涉及金属件阳极氧化或特殊喷涂,周期还会进一步增加。对于时间紧迫的项目,需要提前规划排期。
3. 复杂内部结构存在加工可达性限制
CNC刀具存在最小直径和长径比限制,过深的窄槽、内凹的倒扣结构、封闭内腔等特征可能无法直接加工,需要拆分零件后组装。这与注塑模具的脱模逻辑不同,设计工程师需与加工方提前进行DFM沟通,避免手板阶段因结构不可加工而反复修改。
4. 材料浪费与批次一致性波动
CNC从整块料去除多余材料,材料利用率较低,尤其是大尺寸手柄件。不同批次材料、不同机床状态和操作人员差异可能导致手板件之间存在轻微色差或表面纹理差异,对于外观要求极高的签样件需明确验收标准。
5. 无法完全模拟注塑件的某些特性
CNC件与注塑件在分子取向、内应力分布、熔接痕、缩水等方面存在本质差异。手板验证通过的装配和外观,在注塑量产时仍可能出现新的问题。因此CNC手板更适合作为设计验证工具,而非量产质量的最终判据。
建议优先选择CNC加工的场景:
- 需要验证电动牙刷内部精密装配关系,如电机支架、电池仓、密封结构、按键机构;
- 外观件需要接近量产表面质感,需进行喷涂、丝印、镭雕等工艺评估;
- 手板数量较少(通常1至20套),且设计迭代频繁;
- 需要使用工程塑料或金属材料进行功能性测试,如防水、跌落、扭力、耐化学性;
- 产品处于结构设计验证阶段,尚未确定最终开模方案。
建议考虑其他工艺或组合方案的场景:
- 仅需快速验证外观形态、不涉及精密配合时,可先用3D打印快速成型,再对关键件做CNC精加工;
- 手板数量较多(如超过30套)且结构固定时,可评估真空复模或快速注塑模具;
- 零件存在深腔、倒扣等CNC难以加工的特征时,应与加工方沟通拆分方案或改用其他工艺。
为保障手板质量与交付效率,建议按以下流程推进:
1. 需求确认与DFM评审:明确手板用途(外观签样、结构验证或功能测试)、材料、表面处理、数量及精度要求,提供3D图纸并与加工方进行可制造性分析,提前识别薄壁、深腔、尖角等风险特征。
2. 材料与工艺方案确定:根据验证目标选择塑料或金属材料,确定加工工序、装夹方案、表面处理清单及验收标准。
3. CNC编程与加工:完成刀路编程、装夹设计、粗加工与精加工,关键配合尺寸留出检测余量。
4. 后处理与表面处理:进行去毛刺、打磨、喷砂、喷涂、丝印、镭雕、电镀或阳极氧化等处理,外观件需按签样标准比对色板和纹理。
5. 尺寸检测与装配验证:使用卡尺、千分尺、三次元测量仪等对关键尺寸进行检测,完成整机装配、功能测试和外观确认。
6. 问题反馈与迭代:汇总装配干涉、外观缺陷、功能不达标等问题,修改设计后进入下一轮手板制作,直至设计冻结。
总体而言,CNC加工在电动牙刷手板制作中扮演着“精度验证+外观评估+功能测试”的多重角色,其优势在于材料真实、精度可靠、表面处理成熟,局限在于成本、周期和结构可达性。合理做法是根据项目阶段和验证目标,将CNC与3D打印、真空复模等工艺组合使用,在效率、成本与真实性之间取得平衡。
上一篇:江苏五金cnc手板模型价格
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。