时间:2026-10-18 访问量:436
在制造业产品开发的早期阶段,手板模型是验证设计可行性、缩短研发周期的重要环节。CNC加工是当前手板制作中应用最广泛的工艺之一,而CNC精雕则在此基础上进一步提升了精度与表面质量。以下从工艺原理、优势、局限性及选择建议等方面展开说明。

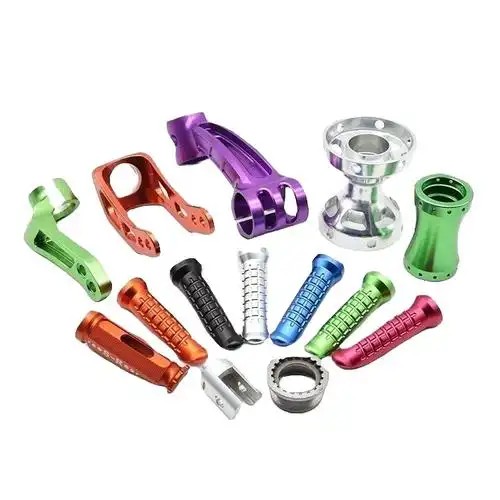
CNC手板模型是指通过计算机数控机床对整块材料进行切削去除,直接加工出具有特定外形、孔位和装配结构的零件或样件。常用材料包括ABS、PC、PMMA、铝合金、铜合金等。与3D打印的逐层堆积不同,CNC属于减材制造,其核心优势体现在以下几个方面。
第一,材料性能真实。CNC手板使用的材料与最终量产件高度一致,能够真实反映产品的力学性能、耐温性、表面质感及化学稳定性,尤其适合结构功能测试和装配验证。第二,尺寸精度高。工业级CNC加工精度通常可达±0.05mm,精雕设备甚至可达到±0.01mm,满足精密装配与配合要求。第三,表面质量好。通过合理选择刀具路径和后续抛光处理,CNC手板可直接获得接近注塑件的外观效果,减少后期涂装依赖。第四,加工范围广。从小型精密零件到较大尺寸的结构件,CNC均可胜任,且支持复杂曲面、深腔、薄壁等特征加工。第五,可加工透明件。亚克力、PC等透明材料的CNC手板可达到光学级透明度,这是许多增材工艺难以实现的。
CNC精雕是CNC加工的一个细分方向,通常指采用高转速主轴、小直径刀具、高分辨率控制系统的精密数控加工方式。其典型特征包括主轴转速可达数万转每分钟、刀具直径可小至0.1mm至1mm、进给控制精细,适合加工小型、精细、薄壁及高表面质量要求的零件。
CNC精雕的主要优势在于:其一,细节表现力强,可加工细微纹理、小孔、窄槽、精细字符等特征,适合消费电子、医疗器械、精密模具镶件等领域的手板制作;其二,表面粗糙度低,配合小刀具和优化路径,可直接获得较好的表面光洁度,减少手工打磨工作量;其三,适用于高硬度材料的小切削量加工,如淬火钢、硬质合金等模具材料的精加工;其四,尺寸一致性高,适合多件小批量复制。
CNC手板模型并非万能,其局限性同样值得关注。加工成本相对较高,尤其是大尺寸零件或需要多面加工、多次装夹的复杂结构,材料去除量大、工时较长,单件成本明显高于3D打印。其次,内部结构受限。CNC难以加工封闭内腔、复杂内部流道或倒扣结构,深腔加工受刀具长径比制约,薄壁件易变形。再次,装夹与基准问题。多面加工需要多次装夹,可能引入累积误差,对工艺设计提出较高要求。材料利用率偏低,减材过程产生较多废料,在大批量场景下不经济。
CNC精雕的局限性则更为集中:小刀具刚性差,切削深度和进给速度受限,加工效率较低;刀具磨损快,细小型刀具成本高且更换频繁;对机床刚性和热稳定性要求高,环境温度波动可能影响精度;加工尺寸范围偏小,不适合大型零件的整体加工。
在实际项目中,选择CNC手板还是CNC精雕,应围绕零件尺寸、精度要求、结构特征、材料类型、表面要求和预算交期综合判断。对于中等尺寸、结构相对开放、需要真实材料性能验证的手板,优先选择常规CNC加工;对于小型精密零件、细微特征多、表面质量要求高、或需要对硬质材料进行精加工的场景,CNC精雕更为合适。若零件包含复杂内腔或倒扣结构,可考虑CNC与3D打印结合,或采用分件加工后组装的方式。
标准流程建议如下:第一步,明确手板用途(外观验证、结构测试还是功能试验),据此确定精度与表面等级;第二步,进行可制造性评审,检查最小壁厚、刀具可达性、装夹基准和加工余量;第三步,根据零件特征拆分加工工序,确定粗加工、半精加工、精加工及精雕工序的分配;第四步,选择材料与表面处理方案,透明件需预留抛光余量;第五步,加工完成后进行尺寸检测与装配验证,必要时进行后处理修正。通过以上流程,可在成本、精度与交期之间取得平衡,使CNC手板与精雕工艺真正服务于产品开发目标。
上一篇:五金cnc手板模型品牌
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。