时间:2026-10-18 访问量:221
在制造业产品开发流程中,五金CNC手板模型是连接设计与量产的关键环节。不少客户在寻找供应商时面对众多品牌无所适从,本文从技术顾问角度梳理五金CNC手板品牌的真实能力边界,助您做出理性判断。
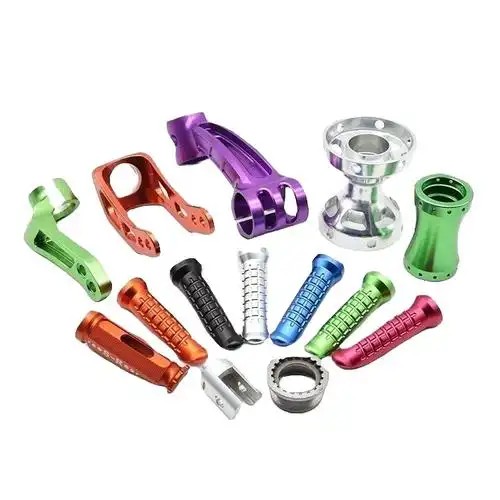
五金CNC手板是指以铝合金、不锈钢、铜合金、钛合金等金属材料为坯料,通过数控加工中心减材成型,再经表面处理获得接近量产质感的功能性样件。其核心价值在于:材料性能与最终产品一致,可进行真实的结构装配测试、强度验证和表面外观评审。
从工艺链角度看,一个完整的五金CNC手板交付通常包含:图纸可制造性分析(DFM)→ 编程与刀具路径设计 → 多轴CNC加工 → 去毛刺与精修 → 表面处理(阳极氧化、喷砂、电镀、拉丝等)→ 尺寸检测与后处理包装。品牌之间的差异,恰恰体现在每个环节的标准化程度与工程介入深度上。
1. 工程前置能力突出
成熟的品牌不会被动接单加工,而是在报价阶段就进行DFM审查,主动指出壁厚不足、公差过紧、装夹困难等潜在问题。这种能力依赖经验丰富的工艺工程师团队,而非仅靠设备堆砌。对客户而言,这意味着更少的返工轮次和更可控的项目周期。
2. 多轴加工与精密公差保障
五轴联动加工能力是区分品牌层级的重要指标。具备五轴设备的品牌可以一次装夹完成复杂曲面、斜面孔位和深腔结构的加工,避免多次装夹带来的累积误差。在公差控制上,优质品牌对关键尺寸可稳定做到±0.01mm至±0.02mm,并配备三坐标测量仪(CMM)出具检测报告,而非仅凭卡尺抽检。
3. 材料体系完整,选材建议专业
头部品牌通常备有数十种金属材料库存,涵盖6061/7075铝合金、304/316不锈钢、H62黄铜、TC4钛合金等常用牌号,并能根据手板用途(外观评审、功能测试、小批量试产)给出针对性的材料建议。例如外观件优先选7075铝以保证阳极氧化效果,结构件则可能推荐6061铝兼顾加工性与成本。
4. 表面处理工艺链整合度高
五金手板的质感很大程度上取决于表面处理。优秀的品牌通常自有或深度整合阳极氧化、喷砂、拉丝、电镀、钝化等产线,能控制色差、膜厚和附着力,避免外协环节带来的品质波动和交期延误。
5. 小批量柔性交付能力
CNC手板天然适合1件到数百件的小批量生产。成熟品牌通过快速换装夹具、标准化编程模板和排产系统,能在3至7个工作日内完成中小型零件的加工交付,这对研发迭代节奏快的行业(如消费电子、汽车零部件、医疗器械)尤为关键。
1. 单件成本显著高于注塑与冲压
CNC加工为减材制造,材料利用率低,加工工时直接转化为成本。对于结构简单、批量较大的零件,单件成本可能是注塑或压铸的数倍甚至十倍以上。品牌方通常会在报价时提示客户:CNC手板适合验证阶段,不宜直接作为量产方案。
2. 加工效率受几何复杂度制约
深腔窄槽、薄壁(壁厚小于0.5mm)、微小孔位等特征会显著拉长加工时间,部分结构甚至需要电火花(EDM)辅助,交期和成本随之上升。品牌之间的设备差异在此处体现明显,但即便最优品牌也无法突破物理加工极限。
3. 外观一致性难以完全比肩量产工艺
CNC手板的手工打磨和表面处理环节仍存在一定人为因素,多件之间可能出现轻微色差或纹理差异。对于外观一致性要求极高的场景(如高端消费电子展示机),品牌通常建议客户接受合理公差范围或采用喷涂等替代方案。
4. 品牌间能力参差不齐,信息不对称
市场上打着“五金CNC手板”旗号的供应商数量庞大,但实际能力从三五台三轴机床的小作坊到具备五轴集群和完整检测体系的专业品牌差距悬殊。客户仅凭网站宣传难以辨别,需要通过打样验证、实地考察或第三方检测报告来确认。
第一步:明确手板用途,锁定需求优先级。 外观评审件侧重表面处理能力;功能测试件侧重材料性能与公差精度;小批量试产件侧重一致性与交期。不同优先级对应不同的品牌筛选标准。
第二步:以DFM反馈质量作为首轮筛选依据。 向2至3家候选品牌提供同一份图纸,观察其DFM意见的专业深度。能主动指出设计风险并给出改进建议的品牌,通常工程能力更可靠。
第三步:用小批量打样验证实际能力。 选择1至2个具有代表性的零件(最好包含复杂曲面或精密孔位)进行打样,重点考察:尺寸检测报告是否完整、表面处理效果是否达标、交期承诺是否兑现。
第四步:评估沟通效率与项目管理规范性。 成熟品牌通常配备专属项目对接人,能提供进度节点反馈和异常预警。沟通链条冗长、响应迟缓的品牌,在大货阶段的风险会成倍放大。
第五步:综合成本而非仅比单价。 将打样返工成本、沟通时间成本和交期延误风险纳入总成本考量。单价最低的报价往往对应最少的工程介入,最终可能因反复修改而付出更高代价。
总结而言,五金CNC手板品牌的选择本质上是工程能力与项目风险的匹配过程。建议优先选择具备DFM前置审查能力、五轴加工与CMM检测体系、表面处理整合度高且沟通机制规范的品牌,并通过小批量打样完成最终验证。理性看待CNC工艺的成本与效率边界,将其定位在研发验证与小批量试产环节,才能最大化手板模型对产品开发的支撑价值。
上一篇:深圳手板厂哪里最好
下一篇:cnc手板模型和cnc精雕

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。