时间:2026-10-25 访问量:423
在制造业产品开发流程中,手板模型制作是连接设计与量产的关键环节。手板CNC加工配件,指的是通过数控加工中心对各类塑胶或金属材料进行减材制造,从而获得具备较高精度和强度的功能性或外观验证零件。这类配件广泛应用于消费电子、汽车零部件、医疗器械、家用电器等领域,其核心价值在于帮助设计团队在开模之前完成结构验证、装配测试与外观评审。下面从优势、局限性和选择建议三个维度展开说明,供读者在决策时参考。
1. 精度与一致性表现突出
CNC加工依靠程序控制刀具路径,定位精度通常可达±0.01mm至±0.05mm,重复加工的一致性良好。对于需要多件装配验证的配件,如卡扣、定位柱、螺丝柱等,CNC加工能较好地保证配合间隙和形位公差,减少人工修配的工作量。
2. 材料选择范围广
手板CNC加工可覆盖ABS、PC、PMMA、POM、尼龙、PP等常见工程塑料,也能加工铝合金、不锈钢、黄铜、钛合金等金属材料。这意味着同一套产品中不同功能的配件可以根据实际工况选择对应材料,例如结构件用铝合金、透明件用PMMA、耐磨件用POM,灵活度较高。
3. 表面处理与后加工配套成熟
CNC加工完成后可衔接打磨、喷漆、丝印、电镀、阳极氧化、拉丝等后处理工艺,使手板配件在外观上接近量产效果。对于外观验证类手板,这一点尤为重要,能够帮助客户在展会或评审会上获得更真实的视觉反馈。
4. 无需开模,适合小批量与快速迭代
CNC加工不需要制作模具,编程加装夹即可生产,单件或小批量(数十件以内)的制作周期通常为3至7个工作日。设计变更时只需修改程序重新加工,相比开模方案大幅降低了前期投入和迭代成本,特别适合产品开发早期的结构验证阶段。
5. 可加工复杂几何特征
五轴CNC和车铣复合设备能够处理曲面、斜孔、异形腔体、薄壁结构等复杂特征,对于有一定立体造型要求的配件,CNC的成形能力优于传统手工制作,且表面质量更可控。
1. 效率与成本在小批量以上场景不占优
CNC加工是逐件切削,单件工时较长。当配件数量超过一定规模(例如百件以上),单件成本下降空间有限,此时注塑、压铸等模塑工艺的摊薄优势会逐渐显现。若项目已进入小批量试产阶段,需要综合评估CNC与快速模具之间的成本拐点。
2. 材料性能与量产材料存在差异
手板阶段使用的板材或棒材在力学性能、收缩率、耐候性等方面与量产注塑级粒料并不完全一致。例如CNC加工的ABS板材与注塑ABS在流动性和内应力分布上存在差别,因此手板验证通过不代表量产必然无问题,涉及受力结构和环境可靠性的配件需预留验证余量。
3. 结构限制与装夹盲区
CNC加工需要刀具可达,深腔、窄槽、内部倒扣等特征可能因刀具长度或直径限制而无法完整加工,有时需要拆分零件再拼装,这会引入额外的接缝和强度薄弱点。薄壁件在装夹时容易变形,对工艺经验要求较高。
4. 表面细节与纹理还原有限
CNC加工的刀纹需要通过打磨去除,复杂纹理(如皮纹、细密蚀纹)难以直接加工出来,通常只能做到近似效果或后期贴膜处理。对外观纹理要求严格的手板,可能需要结合硅胶复模或3D打印等工艺互补。
5. 单件成本较高
对于结构简单、体积较大的配件,CNC的材料去除率高,加工时间和材料浪费都会推高单件价格。此类零件可考虑3D打印或钣金折弯等替代方案。
选择建议:
- 若配件处于结构验证阶段、数量在数十件以内、对精度和装配配合要求较高,优先选择CNC加工。
- 若配件为外观验证件且需要接近量产表面效果,CNC配合后处理是较稳妥的方案;若纹理复杂,可评估硅胶复模补充。
- 若配件数量超过百件或已接近试产规模,建议对比快速模具注塑的成本与周期,避免在CNC上过度投入。
- 若配件为薄壁、深腔或内部倒扣结构,需提前与加工方沟通工艺可行性,必要时调整结构或拆分设计。
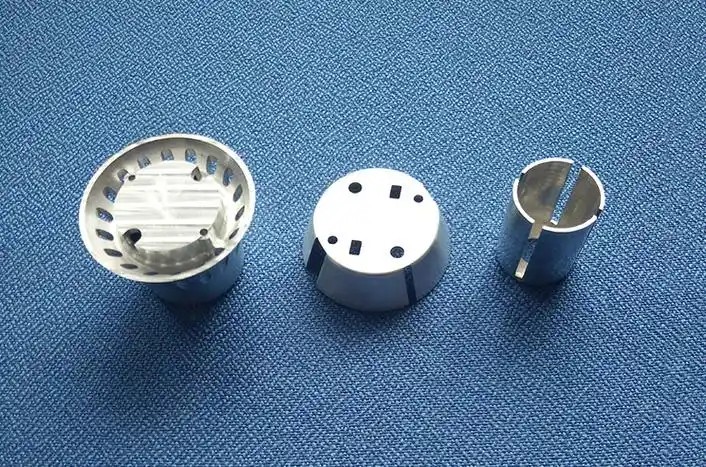
- 金属功能性配件(如散热件、连接件)对强度和导热有要求时,CNC铝合金或不锈钢是常见选择,但需确认后处理是否影响尺寸。
典型流程总结:
1. 明确配件的用途(结构验证/外观验证/功能测试)与数量需求;
2. 提供3D图纸(STEP/IGES格式)及2D公差要求,标注关键配合尺寸;
3. 与加工方确认材料牌号、表面处理方式及工艺可行性;
4. 评估报价与交期,确认是否需要拆分加工或组合其他工艺;
5. 加工完成后进行尺寸检测与装配试配,记录问题并反馈修改;
6. 如需迭代,修改图纸后重复上述流程,直至验证通过再进入模具或量产阶段。
总体而言,手板CNC加工配件在精度、材料灵活性和迭代速度上具备明显优势,但在批量成本、材料一致性和复杂特征加工上存在边界。合理判断项目阶段与配件需求,将CNC与其他手板工艺组合使用,往往比单一工艺更能兼顾质量、成本与周期。
上一篇:cnc手板加工费多少
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。