时间:2026-10-21 访问量:424
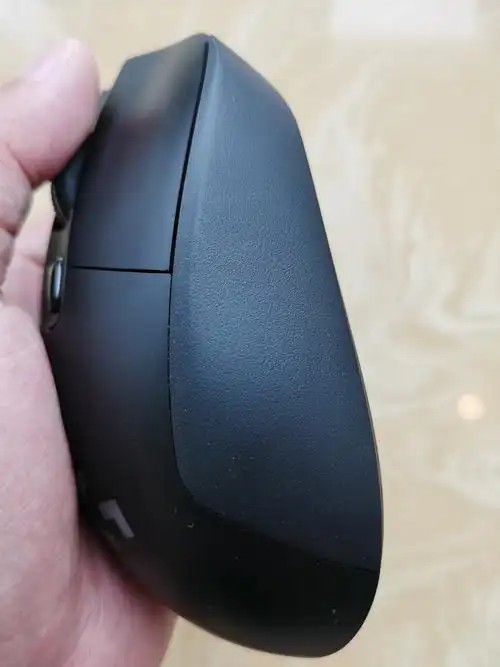
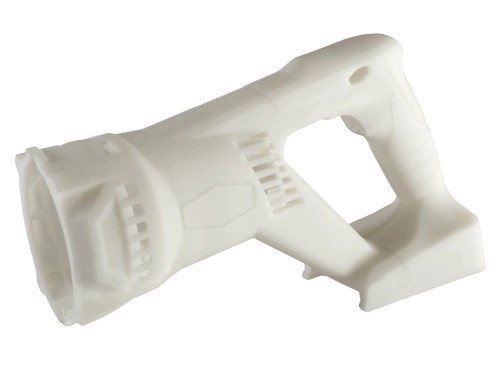
清远CNC五金手板模型,指的是依托清远地区较为成熟的精密加工配套资源,采用数控加工中心(CNC)对铝合金、不锈钢、黄铜、钛合金等金属材料进行减材切削,制作出接近量产形态的功能性原型件。与3D打印的层层叠加不同,CNC手板是从整块坯料中“雕刻”出零件,因此在材料致密度、尺寸稳定性和表面质感上更接近最终产品。对于需要真实装配、结构验证、小批量试产或外观评审的五金件项目,CNC手板是当前工业界使用最广泛的验证手段之一。
1. 材料真实,性能可验证
CNC手板直接使用与量产一致或相近的金属牌号,其密度、硬度、导电导热性、耐腐蚀性都能真实反映最终零件状态。对于需要做跌落测试、负载测试、盐雾测试或热管理的五金结构件,这一点是树脂打印件无法替代的。
2. 精度与一致性高
三轴、四轴乃至五轴CNC设备配合精密夹具,常规尺寸公差可控制在±0.05mm以内,精密配合面可达±0.02mm。同一程序批量加工多件时,尺寸一致性良好,适合做多零件装配验证。
3. 表面处理路径完整
清远本地及周边配套有阳极氧化、喷砂、拉丝、电镀、钝化、丝印镭雕等后处理能力。手板件可以直接走与量产相同的表面工艺,外观评审结果更具参考价值。
4. 结构与工艺验证能力强
CNC加工能够实现薄壁、深腔、螺纹、卡扣、散热齿等复杂特征,便于提前暴露装配干涉、壁厚不足、螺纹强度等问题,降低开模风险。
5. 交付节奏灵活
对于结构相对简单、工序不复杂的五金手板,清远本地供应链通常可在3至7个工作日内完成从编程到后处理的全流程,适合研发迭代阶段的快速验证。
1. 单位成本高于增材制造
CNC是减材加工,材料利用率较低,加上编程、装夹、换刀工时,单件成本通常高于同尺寸的3D打印件。零件越复杂、装夹次数越多,成本上升越明显。
2. 复杂内腔与异形结构受限
刀具可达性是CNC的天然约束。封闭内腔、深窄槽、倒扣结构往往需要拆分加工再拼装,或增加五轴工序,这会推高成本并可能引入拼接线痕迹。此类结构更适合与3D打印组合使用。
3. 对小批量规模的敏感度
CNC没有模具摊销,适合1至数百件的小批量;但当日产量需求上升到数千件以上时,单件加工工时的累积成本会逐渐失去优势,此时压铸、锻造或冲压等批量工艺更具经济性。
4. 表面细节与纹理还原有限
CNC刀纹在部分曲面上难以完全消除,若要求镜面或特定皮纹效果,需要额外抛光或后处理,工期和成本随之增加。
5. 依赖供应链协同质量
清远本地加工资源丰富,但厂家设备水平、编程能力和品控标准参差不齐。选择时需重点考察其检测手段(三坐标、二次元)、材料溯源和过程记录能力,而非仅比较报价。
适用场景判断
优先选择CNC五金手板的情形:需要真实金属材料性能验证;有装配与公差配合要求;需要走阳极氧化等金属表面工艺;批量在数百件以内;结构以回转体、板类、框架类为主。
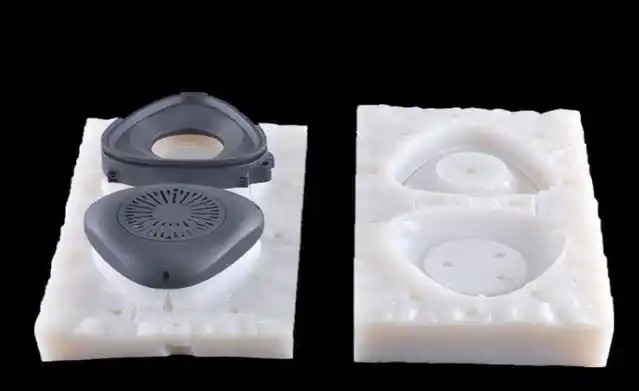
建议改用3D打印或组合方案的情形:内部流道、封闭异形腔体、极轻量化点阵结构;对外观纹理要求极高且批量很大;预算极为紧张且仅做外形示意。
推荐合作流程
第一步,明确手板用途(结构验证、外观评审还是功能测试),据此确定材料牌号、公差等级和表面要求;第二步,提供完整3D数据与2D关键尺寸标注,减少编程歧义;第三步,与加工方确认装夹方案与工序拆分,评估是否需要拆件;第四步,确认首件检测报告与后处理标准;第五步,小批量试做后复核装配与测试结果,再决定是否进入模具或批量工艺。
选厂要点
重点看三点:是否有金属手板的实际案例与检测设备;是否具备后处理一站式能力以减少周转风险;沟通中能否主动指出结构上的加工风险。报价最低未必最优,工艺可行性评审的质量往往决定项目周期。
总体而言,清远CNC五金手板模型在金属功能原型领域具备材料真实、精度可靠、工艺链路完整的综合优势,是研发验证阶段性价比较为均衡的选择。关键在于根据零件结构特征与批量预期合理选型,并在供应链端把好工艺评审与检测关,才能让手板真正服务于产品决策,而不是成为研发流程中的额外成本。
上一篇:衢州cnc手板加工厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。