时间:2026-10-10 访问量:258
在云南地区,制造业与文创产业正加速融合,无论是消费电子、汽车零部件,还是特色文旅设备,产品研发阶段都离不开手板模型的验证。而CNC钣金手板模型,作为其中一种重要工艺路径,正被越来越多云南本土企业所关注。它并非万能,但对于特定需求而言,往往是效率与成本之间的最优解。下面从技术原理、优势、局限以及选型流程四个维度,帮你快速建立判断框架。

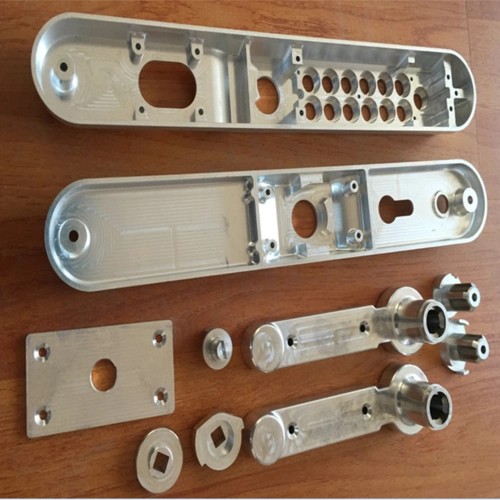
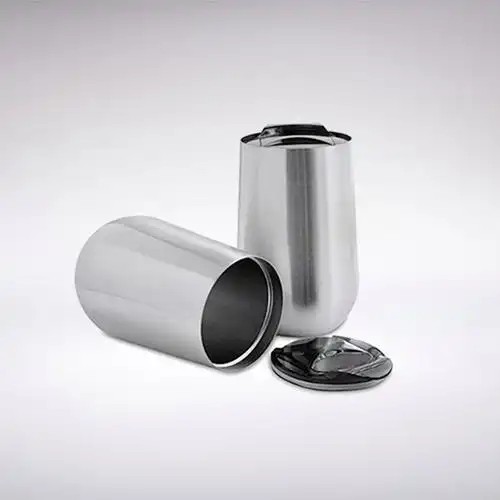
简单说,它就是利用数控机床对金属板材(常见如冷轧板、镀锌板、铝板、不锈钢板)进行切割、折弯、冲压、焊接等减材加工,制作出接近最终产品形态与功能的手板样品。与CNC塑胶手板不同,钣金手板的核心在于“板”的成型逻辑——先展开、再切割、后折弯,最后通过焊接或紧固件组装。
在云南,这类服务通常由本地精密加工厂或手板模型工作室提供。由于云南本地电子与机械产业配套不如沿海密集,很多需求来自高校科研项目、初创硬件团队以及设备改造类企业。他们往往需要小批量、多品种、结构验证优先的钣金件,而CNC钣金手板正好匹配这种“非大规模、高灵活性”的场景。
1. 材料真实性强,接近量产状态
钣金手板直接使用与量产相同的金属板材,厚度、材质、表面处理(如喷粉、电镀、拉丝)都能提前验证。对于需要承重、散热、电磁屏蔽或耐候性的产品,塑胶手板无法替代。
2. 结构强度高,可做功能测试
折弯、焊接后的钣金件刚度远高于3D打印树脂或CNC塑胶。你可以直接安装螺母、铰链、导轨,进行装配干涉检查、跌落测试甚至短期实际使用。云南一些户外设备研发团队就依赖这一点来验证机箱、支架的可靠性。
3. 小批量成本可控,无需开模
省去了冲压模具(通常数万元起)的费用。对于50件以内的需求,CNC切割+折弯+焊接的单件成本可能只有开模的十分之一。云南本地小批量订单尤其适合,因为物流到沿海开模再返回的时间与运费都省下了。
4. 设计修改灵活,迭代快
改孔位、改折弯角度、改外形轮廓,只需修改程序重新切割,通常2-4天就能拿到新版本。而开模后修改几乎等于重做。
5. 表面处理选择丰富
拉丝、喷砂、阳极氧化、电泳、喷塑等均可小批量实现,方便你评估外观质感与耐磨性。
1. 单件成本依然偏高
虽然比开模便宜,但比3D打印或CNC塑胶手板贵。一块复杂折弯焊接的钣金手板,单价可能在几百到上千元。如果你只需要看外形,塑胶手板更划算。
2. 复杂曲面与异形结构受限
钣金本质是平板变形,无法像CNC塑胶那样轻易做出流线型曲面、内部加强筋或厚薄渐变。强行设计会导致折弯困难、焊接变形大。
3. 精度受折弯与焊接影响
CNC切割精度可达±0.1mm,但折弯回弹、焊接热变形会让整体尺寸偏差放大到±0.3mm甚至更多。对高精度配合(如轴承孔、密封槽)需要后续机加工补救。
4. 表面接缝与焊疤需要处理
焊接处会有明显痕迹,打磨后也可能留下色差。对外观要求极高的消费类产品,可能仍需后续喷涂或刮腻子。
5. 云南本地供应链深度有限
相比广东、江苏,云南能同时做高精度切割、复杂折弯、多种焊接(如激光焊、氩弧焊)的厂家较少。部分特殊工艺(如厚板折弯、精密压铆)可能需要外发,导致交期延长。
- 你需要验证金属结构的强度、刚性或散热性能
- 产品最终就是钣金件(机箱、机柜、支架、底盘、外壳)
- 计划小批量试产(10-100件),不想开冲压模
- 需要真实材料进行电磁兼容、耐腐蚀或防火测试
- 设计已基本定型,改动频率中等
反之,如果你只是看外观比例、做快速概念验证,或者产品有大量复杂曲面,那么3D打印或CNC塑胶手板更合适。
第一步:明确验证目标
问自己:我要测强度、测装配、测散热,还是只看外观?不同目标决定钣金手板是否值得做。
第二步:提供完整技术文件
至少包括:3D模型(STEP/IGES格式)、2D展开图(标注折弯线、孔位、公差)、材质与厚度要求、表面处理说明。云南本地厂家通常需要你明确折弯半径与刀具限制。
第三步:与厂家进行可制造性沟通
重点确认:最小折弯边、孔到折弯距离、焊接方式、是否需要压铆螺母。这一步能避免反复改图。
第四步:打样与验收
首件重点检查:折弯角度、孔位偏移、焊接强度、表面平整度。建议用卡尺与角度尺实测,不要只靠肉眼。
第五步:小批量试产与迭代
首件通过后,可做5-20件用于实际装配或环境测试。记录问题,统一修改后再进入下一轮。
第六步:决策是否转向量产工艺
如果钣金手板验证通过且年产量超过500件,应评估开冲压模或激光切割+折弯的量产方案。云南本地若无法满足量产精度,可考虑将模具发往沿海,但保留本地小批量补单能力。
总结一句:CNC钣金手板模型是“金属结构验证”的利器,但不是所有手板需求的默认答案。在云南做这类决策,优先看你的材料要求、批量大小和精度容忍度。如果三者都指向金属小批量,它值得你投入;否则,先考虑更轻量的替代方案。
上一篇:3d打印手板模型加工厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。